- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Vilken avgörande roll spelar diabilder i komplexa mögelrörelser?
Inuti en komplex formsprutningsform kan rörelsen av en enstaka bild avgöra om en del tillverkas felfritt eller skrotas. Tänk på en formgjuten bilkontakt med en underskärning på sidan. Huvudkärnan och kaviteten kan inte bara öppnas och stängas för att frigöra delen; underskärningen skulle fångas. En glidmekanism måste röra sig i sidled och dra tillbaka sidokärnan innan delen skjuts ut. Om bilden rör sig för tidigt, förvrängs delen. Om det rör sig för sent spricker delen. Om det binder skadas formen. Detta är den kritiska rollen för diabilder i komplexa mögelrörelser. De är komponenterna som möjliggör formning av geometrier som annars skulle vara omöjliga: underskärningar, invändiga gängor, sidohål och komplexa konturer. En rutschkana är inte ett enkelt stycke stål; det är en precisionsmekanism som måste fungera tillförlitligt under hundratusentals cykler. Designen, materialen och tillverkningsprecisionen för diabilder och deras tillhörande komponenter avgör formens framgång.
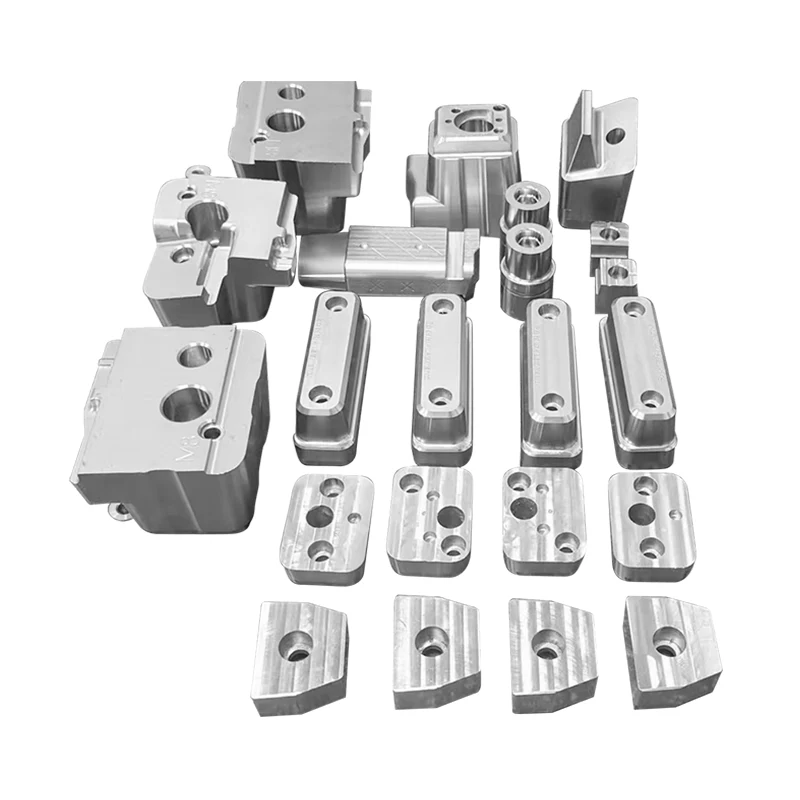
Vikten av diabilder i komplexa mögelrörelser kan inte överskattas. De är komponenterna som förvandlar en enkel öppen-och-stäng form till ett sofistikerat tillverkningssystem som kan producera intrikata delar. De måste motstå de höga trycken från formsprutning, processens termiska cykling och det mekaniska slitaget vid upprepad aktivering. De måste vara exakt tidsinställda med öppning och stängning av formen. Och de måste tillverkas med toleranser mätt i mikron. Den här artikeln kommer att undersöka den kritiska rollen av diabilder i komplexa mögelrörelser. Vi kommer att täcka de olika typerna av rutschbanor, designprinciperna som säkerställer tillförlitlig drift, de material och tillverkningsprocesser som bestämmer deras livslängd och de kvalitetskontrollåtgärder som säkerställer precision. Vi kommer också att tillhandahålla detaljerade specifikationer för våraExakta formkomponenter och -insatserfrån vår fabrik på Moldburger Mould Industry Co., Ltd.
Innehållsförteckning
- 1. Vad är ett mögelglas och varför är det nödvändigt?
- 2. Vilka är de olika typerna av diabilder som används i komplexa formar?
- 3. Hur aktiveras och tidsstyrs glidrörelse?
- 4. Vilka material och behandlingar säkerställer glidhållbarhet?
- 5. Vilka designprinciper förhindrar glidfel?
- 6. Vilka specifikationer definierar högkvalitativa formslider och insatser?
- 7. Vanliga frågor (FAQ)
- 8. Slutsats
1. Vad är ett mögelglas och varför är det nödvändigt?
En formslid är en mekanism som flyttar en del av formhåligheten eller kärnan i sidled, vinkelrätt mot formens huvudöppnings- och stängningsriktning. Syftet med en slid är att bilda särdrag som skulle förhindra att delen kastas ut om formen helt enkelt öppnas längs huvudaxeln. Dessa egenskaper är kända som underskärningar. En underskärning kan vara ett sidohål, ett urtag, en gänga eller någon geometri som inte är i linje med riktningen för formens öppning. Utan en rutschkana skulle dessa funktioner fastna och delen kunde inte tas bort utan att skadas. Sliden rör sig ur vägen innan delen skjuts ut, vilket gör att delen kan tas bort rent. Tabellen nedan sammanfattar de typer av funktioner som kräver diabilder.
| Funktionstyp | Beskrivning | Bildåtgärd krävs |
| Sidohål | Ett hål vinkelrätt mot formens öppningsriktning | Sidoindragning av en kärnstift |
| Extern underskärning | Ett urtag eller utsprång på sidan av delen | Sidorörelse av ett hålrumsblock |
| Intern underskärning | Ett urtag eller utsprång på insidan av delen | Sidorörelse av ett kärnblock |
| Tråd | Invändiga eller yttre gängor | Avskruvning eller lateral indragning |
| Komplex kontur | Geometri som inte kan gjutas med ett enkelt rakt drag | Fleraxlig rörelse |
PåMoldburger Mould Industry Co., Ltd., vår fabrik är specialiserad på design och tillverkning av exakta formkomponenter och -insatser, inklusive diabilder. Vi har lång erfarenhet av att tillverka diabilder för komplexa formar som används inom fordons-, medicin- och konsumentelektronikindustrin. Vårt ingenjörsteam har ett nära samarbete med formdesigners för att säkerställa att glidmekanismen är optimerad för den specifika detaljgeometrin och produktionskraven.
2. Vilka är de olika typerna av diabilder som används i komplexa formar?
Det finns flera typer av diabilder som används i komplexa formar, var och en lämpad för olika applikationer och detaljgeometrier. De vanligaste typerna är kamstiftssliden, den hydrauliska sliden, vinkelstiftssliden och den mekaniska sliden. Kamstiftssliden är den vanligaste typen. Den använder en kamstift monterad i formbasen för att aktivera sliden när formen öppnas. Kamtappen trycker sliden i sidled när formplattorna separeras. Den hydrauliska sliden använder en hydraulcylinder för att flytta sliden oberoende av formöppningen. Detta möjliggör mer komplex timing och större kraft. Vinkelstiftssliden använder en vinklad stift för att flytta sliden när formen öppnas, liknande kamstiftssliden men med en annan geometri. Den mekaniska sliden använder en länkage eller en kuggstångsmekanism för att flytta sliden. Tabellen nedan jämför dessa objektglastyper.
| Glidtyp | Aktiveringsmetod | Typisk stroke | Force Capability | Typisk tillämpning |
| Kamstiftsskjut | Kamstift i formbotten | 10 - 50 mm | Måttlig | Små till medelstora underskärningar |
| Hydraulisk slide | Hydraulisk cylinder | 20 - 200 mm | Hög | Stora underskärningar, komplex timing |
| Vinkelstiftsskjut | Vinklad stift i formbotten | 10 - 40 mm | Måttlig | Standard underskärningar |
| Mekanisk rutschkana | Länkage eller kuggstång | 5 - 100 mm | Variabel | Specialapplikationer |
På vår fabrik tillverkar vi alla typer av slider och tillhörande komponenter, inklusive glidblock, glidskenor, kamstift och slitplåtar. Vi använder högkvalitativa material och precisionsbearbetning för att säkerställa att våra slider fungerar smidigt och tillförlitligt. Vårt ingenjörsteam kan rekommendera lämplig glidtyp för din specifika applikation.
3. Hur aktiveras och tidsstyrs glidrörelse?
Aktiveringen och tidpunkten för glidrörelsen är avgörande för framgången för en komplex form. Sliden måste röra sig vid rätt tidpunkt i formcykeln: efter att delen har svalnat tillräckligt för att motstå deformation, men innan delen kastas ut. Om sliden rör sig för tidigt kan delen bli förvriden eller skadad. Om den rör sig för sent kan delen vara sprucken eller rutschkanan skadas. Tidtagningen styrs av kamstiftets geometri eller hydraulsystemets programmering. För en kamstiftsslid avgör längden och vinkeln på kamstiftet när sliden börjar röra sig och hur långt den färdas. Kamtappen är vanligtvis monterad i den stationära halvan av formen, och den griper in i sliden när formen öppnas. Sliden rör sig i sidled när kamtappen trycker på den. Tabellen nedan sammanfattar timingövervägandena för glidrörelse.
| Tidsfaktor | Beskrivning | Inverkan på delkvalitet |
| Cam Pin Engagement | Bestämmer när bilden börjar röra sig | För tidigt: delförvrängning; för sent: del spricker |
| Kamstiftsvinkel | Bestämmer glidslag och hastighet | Påverkar cykeltid och slitage |
| Hydraulisk timing | Programmerbar fördröjning och hastighet | Tillåter optimering för komplexa delar |
| Slide Return | Sliden måste gå tillbaka innan formen stänger | Förhindrar mögelskador |
| Interlock | Säkerhetsmekanism för att förhindra för tidig stängning | Skyddar mögel och glid |
På Moldburger Mould Industry Co., Ltd. använder vår fabrik avancerad CAD- och simuleringsprogramvara för att designa och verifiera tidpunkten för glidrörelsen. Vi kan simulera hela formcykeln för att säkerställa att sliden rör sig vid rätt tidpunkt och att det inte finns någon störning med andra formkomponenter. Vår precisionstillverkning säkerställer att kamstiften och glidblocken görs till de exakta mått som krävs för korrekt timing.
4. Vilka material och behandlingar säkerställer glidhållbarhet?
Hållbarheten för en rutschkana beror på de material och behandlingar som används i dess konstruktion. Sliden måste motstå de höga trycken från formsprutning, friktionen vid upprepade rörelser och slitaget av den abrasiva plastsmältan. De vanligaste materialen för slider och deras komponenter är härdade verktygsstål, såsom P20, H13 och S7. Dessa stål erbjuder en kombination av hög hållfasthet, seghet och slitstyrka. Glidytorna är ofta belagda eller behandlade för att minska friktionen och förlänga livslängden. Vanliga behandlingar inkluderar nitrering, kromplätering och applicering av slitstarka beläggningar som titannitrid (TiN) eller diamantliknande kol (DLC). Tabellen nedan sammanfattar de material och behandlingar som används i våra bilder.
| Komponent | Material | Behandling | Förmån |
| Skjutblock | P20, H13, S7 | Nitrering | Ytans hårdhet, slitstyrka |
| Glidskena | H13, S7 | Kromplätering | Låg friktion, korrosionsbeständighet |
| Cam Pin | H13, S7 | Nitrering, TiN-beläggning | Slitstyrka, förlängd livslängd |
| Slitplatta | Brons, P20 | Grafitimpregnering | Självsmörjande, låg friktion |
| Styrbussning | Brons, stål | Oljeimpregnering | Smidig drift, minskat slitage |
På vår fabrik använder vi endast högkvalitativa material och behandlingar för våra exakta formkomponenter och -insatser. Vi har utrustningen och expertis för att utföra nitrering, förkromning och beläggningsapplikationer internt. Vi erbjuder även en rad standard- och specialanpassade slitplattor och styrbussningar för att passa olika gliddesigner. Vårt mål är att tillhandahålla diabilder som fungerar tillförlitligt under formens livstid.
5. Vilka designprinciper förhindrar glidfel?
Utformningen av en glidmekanism måste ta hänsyn till krafterna, rörelsen och miljön i formsprutningsprocessen. Flera designprinciper är kritiska för att förhindra glidfel. Den första är adekvat vägledning. Sliden måste styras längs sin väg med precision. Detta uppnås vanligtvis med styrskenor och slitplåtar. Styrskenorna måste vara tillräckligt styva för att motstå sidokrafterna på glidbanan, och slitplåtarna måste ge en yta med låg friktion. Den andra principen är korrekt anpassning. Sliden måste vara i linje med formhåligheten och kärnan. Felinriktning kan orsaka bindning, slitage och skada på delen. Den tredje principen är tillräcklig förspänning. Sliden måste vara förspänd mot styrskenorna för att eliminera glapp. Detta säkerställer att bilden rör sig smidigt och exakt. Den fjärde principen är skydd mot kontaminering. Glidmekanismen måste skyddas från plastblixt, damm och skräp. Detta uppnås vanligtvis med tätningar eller lock. Tabellen nedan sammanfattar dessa designprinciper.
| Designprincip | Genomförande | Förmån |
| Adekvat vägledning | Styrskenor, slitplåtar | Förhindrar rörelse i sidled, säkerställer noggrannhet |
| Korrekt inriktning | Precisionsbearbetning, pluggstift | Förhindrar bindning och slitage |
| Tillräcklig förladdning | Shims, justerbara slitplattor | Eliminerar lek, säkerställer mjuk rörelse |
| Kontamineringsskydd | Tätningar, lock, torkare | Förhindrar att skräp kommer in i mekanismen |
| Smörjning | Smörjnipplar, oljekanaler | Minskar friktionen, förlänger livslängden |
På Moldburger Mould Industry Co., Ltd., följer vår fabrik dessa designprinciper vid tillverkningen av våra diabilder och skär. Vi använder precisionsbearbetning för att säkerställa att alla komponenter passar ihop korrekt. Vi använder slitplåtar och styrskenor av hög kvalitet för att ge jämna, exakta rörelser. Och vi införlivar tätningar och lock för att skydda mekanismen från kontaminering. Vårt mål är att tillhandahålla diabilder som fungerar tillförlitligt under formens livstid.
6. Vilka specifikationer definierar högkvalitativa formslider och insatser?
Nyckelspecifikationerna för formslider och skär inkluderar materialet, hårdheten, dimensionstoleransen, ytfinishen och beläggningen. Tabellen nedan ger en sammanfattning av de typiska specifikationerna för våra exakta formkomponenter och -insatser.
| Specifikation | Alternativ | Anteckningar |
| Material | P20, H13, S7, 420SS, Brons | Väljs utifrån applikation |
| Hårdhet | 28 - 32 HRC (P20), 48 - 52 HRC (H13), 54 - 58 HRC (S7) | Högre hårdhet för slitstyrka |
| Dimensionell tolerans | +/- 0,005 mm | Precisionsslipning för passform |
| Ytfinish | Ra 0,2 - 0,4 um | Slät yta för låg friktion |
| Beläggning | Nitrering, Krom, TiN, DLC | Väljs utifrån slitagekrav |
| Ledtid | 2-4 veckor | Beror på komplexitet och kvantitet |
På vår fabrik tillverkar vi våra exakta formkomponenter och -insatser för att uppfylla dessa specifikationer och mer. Vi kan anpassa materialet, hårdheten och beläggningen för att passa dina specifika krav. Vårt kvalitetskontrollsystem inkluderar dimensionsinspektion, hårdhetstestning och ytfinishmätning för att säkerställa att varje komponent uppfyller våra höga standarder.
7. Vanliga frågor (FAQ)
Fråga 1: Vad är skillnaden mellan en rutschkana och en lyftare i en form?
Svar: En slide rör sig i sidled, vinkelrätt mot formens öppningsriktning, för att bilda underskärningar på sidan av delen. En lyftare rör sig i en vinkel, vanligtvis för att bilda underskärningar på insidan av delen eller för att hjälpa till med utkastning. Båda är mekanismer för att forma detaljer som inte kan formas med ett enkelt rakt drag, men de fungerar i olika riktningar och används för olika geometrier.
Fråga 2: Hur bestämmer jag vilken slaglängd som krävs för en rutschbana?
Svar: Det erforderliga slaget för en rutschkana bestäms av underskärets djup plus en säkerhetsmarginal. Sliden måste dras in tillräckligt långt för att rensa underskärningen helt innan delen skjuts ut. Som en generell regel bör slaglängden vara minst 5-10 mm större än underskärningsdjupet. Det exakta slaget beror på detaljens geometri och formdesignen. Vårt ingenjörsteam kan hjälpa dig att beräkna önskat slaglängd för din specifika applikation.
Fråga 3: Vad får ett objektglas att gripa eller binda sig?
Svar: Ett objektglas kan fastna eller fastna på grund av flera orsaker: otillräcklig smörjning, förorening från plastavfall eller skräp, felinriktning av sliden eller styrskenorna, otillräcklig förspänning eller slitage på styrskenorna och slitplåtarna. Regelbundet underhåll, inklusive rengöring och smörjning, kan förhindra de flesta problem med fastsättning. Om ett objektglas fastnar bör det tas isär, inspekteras och repareras innan det används vidare.
Fråga 4: Hur ofta ska mögelglas underhållas?
Svar: Formskivor bör inspekteras och underhållas med jämna mellanrum, beroende på produktionsvolymen och materialet som gjuts. Som en allmän riktlinje bör objektglasen inspekteras efter var 10 000-50 000 cykler. Inspektionen bör omfatta kontroll av slitage, verifiering av inriktningen och smörjning av glidytorna. Förebyggande underhåll kan förlänga slidens livslängd och förhindra oväntade stillestånd.
Fråga 5: Kan objektglas eftermonteras i en befintlig form?
Svar: I vissa fall kan objektglas eftermonteras i en befintlig form, men detta är en komplex process som kräver noggrann konstruktion. Formen måste ha tillräckligt med utrymme för glidmekanismen, och formbasen måste modifieras för att rymma kamstiften eller hydraulcylindrarna. Eftermontering är ofta dyrare och mer tidskrävande än att designa rutschkanan i formen från början. Vårt ingenjörsteam kan utvärdera din form och ge råd om huruvida eftermontering är genomförbar.
8. Slutsats
Slides spelar en avgörande roll i komplexa formrörelser genom att möjliggöra tillverkning av delar med underskärningar, sidohål, gängor och andra funktioner som inte kan formas med en enkel öppen-och-stäng form. De är precisionsmekanismer som måste designas, tillverkas och underhållas enligt högsta standard. Materialen, behandlingarna och designprinciperna som används i deras konstruktion bestämmer deras tillförlitlighet och deras livslängd. På Moldburger Mould Industry Co., Ltd., är vår fabrik specialiserad på tillverkning av exakta formkomponenter och -insatser, inklusive rutschbanor, glidblock, kamstift och slitplattor. Vi har expertis och utrustning för att producera högkvalitativa komponenter som uppfyller de mest krävande kraven. Vårt ingenjörsteam arbetar nära våra kunder för att säkerställa att varje komponent är optimerad för deras specifika tillämpning.
Oavsett om du designar en ny form eller underhåller en befintlig, inbjuder vi dig att kontakta oss för att diskutera dina krav. Vi kan tillhandahålla prover, tekniska data och designhjälp. Vårt engagemang för kvalitet och kundnöjdhet har gjort oss till en pålitlig partner för formtillverkare och formare runt om i världen.
Kontakta Moldburger Mould Industry Co., Ltd. idagför att diskutera dina exakta krav på formkomponenter och -insatser och upptäcka hur våra diabilder kan förbättra prestanda och tillförlitlighet hos dina komplexa formar.