- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Varför är dimensionell noggrannhet så viktig för forminsatser?
En gjuten bilkontakt förkastas vid slutinspektion eftersom stifthålen är 0,08 mm från mitten. Kundens löpande band kan inte sätta in stiften och hela partiet på 20 000 delar skrotas. Grundorsaken spåras tillbaka till forminsatsen som bildar stifthålen. Skäret bearbetades till en tolerans på ±0,05 mm istället för de specificerade ±0,01 mm. På egen hand är avvikelsen liten - mindre än tjockleken på ett människohår. Men i en form hopar sig toleranserna. Insatsen sitter i en ficka, fickan är bearbetad till en plåt och plåten är i linje med andra plåtar. Varje komponents avvikelse läggs till nästa, och det kumulativa felet visas i den sista delen. Det är därför dimensionell noggrannhet inte är ett kosmetiskt krav för forminsatser. Det är grunden för delkvalitet, formtillförlitlighet och produktionsekonomi.
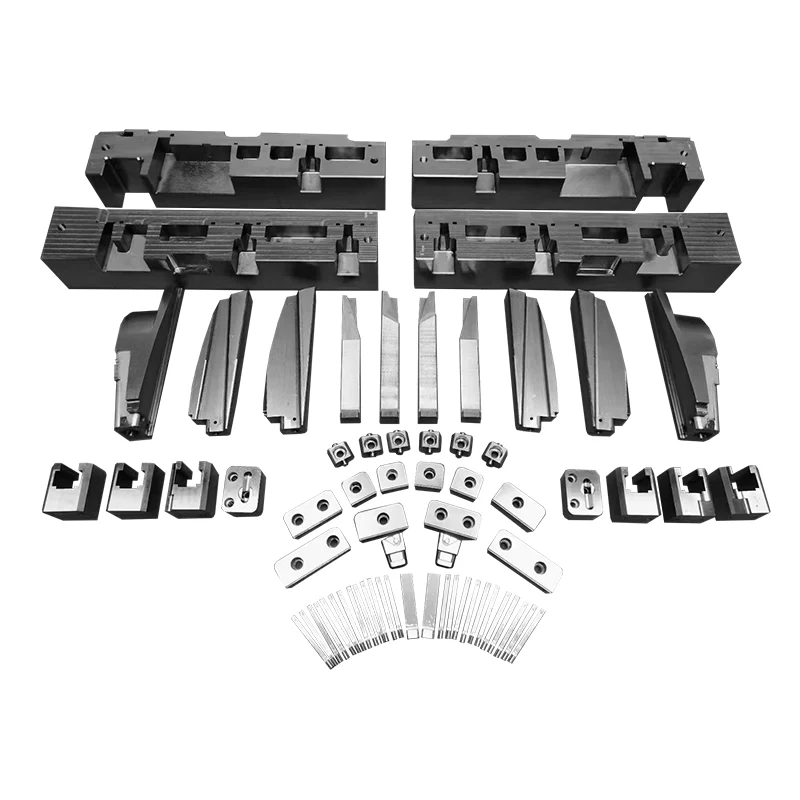
Den här guiden är skriven för köpare som köper inköpExakta formkomponenter och -insatserför formsprutningsformar, pressgjutformar och kompressionsformar. Vi kommer att förklara varför dimensionell noggrannhet spelar roll, hur toleransstapling påverkar detaljkvalitet, de specifika toleranser som är kritiska för forminsatser, konsekvenserna av felaktiga insatser och kriterierna för att utvärdera en leverantörs dimensionella förmåga. Vi kommer också att tillhandahålla detaljerade produktparametrar från vår fabrik på Moldburger Mould Industry Co., Ltd. Oavsett om du specificerar kärnstift, kavitetsinsatser, glidblock eller slitplattor, hjälper den här guiden dig att förstå noggrannhetskraven och välja en leverantör som kan uppfylla dem.
Innehållsförteckning
- 1. Vad betyder dimensionell noggrannhet för en forminsats?
- 2. Hur påverkar toleransstapling den slutliga delens kvalitet?
- 3. Vad händer när forminsatser är ur tolerans?
- 4. Vilka toleranser är mest kritiska för forminsatser?
- 5. Hur anger du dimensionell noggrannhet i en inköpsorder?
- 6. Hur utvärderar du en forminsatsleverantörs noggrannhetsförmåga?
- 7. Vilka är de viktigaste produktparametrarna från vår fabrik?
- 8. Vanliga frågor (FAQ)
- 9. Slutsats
1. Vad betyder dimensionell noggrannhet för en forminsats?
Måttnoggrannhet för en forminsats innebär att varje funktion hos insatsen - dess yttermått, dess hålighetsdetalj, dess stifthål, dess monteringsytor och dess avstängningskanter - tillverkas till den specificerade dimensionen inom den specificerade toleransen. Det räcker inte att insatsen har ungefär rätt storlek. I en form måste insatsen passa in i fickan med rätt spelrum, täta mot plastsmältan vid avstängningen och rikta in sig mot de andra formkomponenterna så att den sista delen uppfyller sin ritning. Noggrannheten uttrycks som en tolerans, såsom ±0,01 mm, som definierar det acceptabla området för avvikelse från den nominella dimensionen. Tabellen nedan sammanfattar de dimensionella egenskaperna hos en forminsats och deras noggrannhetskrav.
| Särdrag | Noggrannhetskrav | Konsekvens av inexakthet |
| Yttermått | ±0,01 mm till ±0,02 mm | Dålig passform i fickan, rörelse under tryck |
| Kavitetsdetalj | ±0,01 mm | Deldimension utanför tolerans |
| Pin Hål | ±0,005 mm till ±0,01 mm | Stiftfel, monteringsfel |
| Avstängningskanter | ±0,005 mm | Blixtbildning |
| Monteringsytor | Planhet 0,005 mm | Insats gungande, ojämn stress |
PåMoldburger Mould Industry Co., Ltd., tillverkar vår fabrik exakta formkomponenter och -insatser till de toleranser som krävs av formkonstruktionen. Vi använder CNC-bearbetning, EDM och precisionsslipning för att uppnå den specificerade noggrannheten. Vårt kvalitetskontrollteam verifierar varje kritisk dimension innan insatsen skickas. Vårt mål är att förse våra kunder med skär som passar korrekt, tätar tillförlitligt och producerar delar som uppfyller deras ritningar.
2. Hur påverkar toleransstapling den slutliga delens kvalitet?
Toleransstapling är ackumuleringen av individuella komponentavvikelser i en sammansättning. I en form bestäms den slutliga delens dimension av kavitetsinsatsen, kärninsatsen, formbasen, inriktningssystemet och maskinen. Var och en av dessa komponenter har sin egen tolerans. Om toleranserna inte analyseras noggrant, kan staplingen överskrida toleransen för den sista delen. Till exempel, om kavitetsinsatsen har en tolerans på ±0,02 mm, formbasen har en tolerans på ±0,02 mm och inriktningssystemet har en tolerans på ±0,01 mm, är den potentiella staplingen ±0,05 mm. Om den sista deltoleransen är ±0,05 mm, förbrukar stapeln hela toleransbudgeten och lämnar ingen marginal för andra variabler såsom termisk expansion eller maskinvariation. Tabellen nedan illustrerar en toleransstack-up-analys.
| Komponent | Tolerans | Kumulativ uppstapling |
| Kavitetsinsats | ±0,01 mm | ±0,01 mm |
| Core Insert | ±0,01 mm | ±0,02 mm |
| Formbasficka | ±0,01 mm | ±0,03 mm |
| Uppriktningssystem | ±0,005 mm | ±0,035 mm |
| Slutlig deltolerans | ±0,05 mm | Marginal: ±0,015 mm |
På vår fabrik samarbetar vi med våra kunder för att analysera toleransstapeln för deras formar. Vi kan tillhandahålla toleransanalys och rekommendera insatstoleranserna som säkerställer att den sista delen uppfyller ritningen. Vårt mål är att hjälpa våra kunder att undvika stack-up problem genom att specificera rätt toleranser från början.
3. Vad händer när forminsatser är ur tolerans?
När mögelinsatser är ur tolerans kan konsekvenserna bli svåra och kostsamma. Den första konsekvensen är blixtbildning. Om insatsens avstängningskanter inte tätar ordentligt mot den passande ytan, kan plast tränga in i springan och skapa blixt på delen. Flash kräver manuell borttagning, ökar arbetskostnaden och kan påverka delens utseende och funktion. Den andra konsekvensen är deldimensionsfel. Om kavitetsdetaljen är utanför tolerans kommer den gjutna delen att vara utom tolerans, vilket leder till kassering och skrot. Den tredje konsekvensen är mögelskador. Om insatsen inte passar ordentligt i fickan kan den röra sig under insprutningstryck, vilket orsakar slitage på fickan och insatsen. Den fjärde konsekvensen är minskad skärlivslängd. En insats som är felinriktad eller dåligt stödd kommer att uppleva högre belastning och slits ut snabbare. Tabellen nedan sammanfattar dessa konsekvenser.
| Följd | Orsaka | Inverkan |
| Blixtbildning | Avstängningskanter utanför tolerans | Manuell borttagningskostnad, dels utseende |
| Deldimensionsfel | Kavitetsdetalj utanför tolerans | Skrot, omarbetning, kundavslag |
| Mögelskada | Dålig passform i fickan | Fickslitage, insatsrörelse |
| Reducerad skärlivslängd | Felställning, dåligt stöd | För tidigt slitage, frekvent byte |
På Moldburger förstår vår fabrik dessa konsekvenser och utformar våra tillverkningsprocesser för att förhindra dem. Vi verifierar varje kritisk dimension och inspekterar varje insats före leverans. Vårt mål är att förse våra kunder med skär som passar korrekt, tätar tillförlitligt och producerar delar som uppfyller deras ritningar.
4. Vilka toleranser är mest kritiska för forminsatser?
Alla toleranser är inte lika kritiska. De mest kritiska toleranserna är de som påverkar insatsens passform i formen, tätningen av avstängningen och dimensionen på den sista delen. Tabellen nedan sammanfattar dessa kritiska toleranser och deras typiska värden.
| Toleranstyp | Typiskt värde | Varför det spelar roll |
| Yttre dimension | ±0,01 mm | Passar i fickan, förhindrar rörelse |
| Kavitetsdimension | ±0,01 mm | Slutlig deldimension |
| Pin Hole Position | ±0,005 mm | Stiftuppriktning, montering |
| Avstängningsplanhet | 0,005 mm | Blixtförebyggande |
| Ytfinish | Ra 0,2 - 0,4 um | Del utseende, släpp |
På vår fabrik fokuserar vi på dessa kritiska toleranser i varje skär vi tillverkar. Vi använder precisionsbearbetnings- och inspektionsutrustning för att uppnå och verifiera dem. Vårt mål är att förse våra kunder med skär som uppfyller de mest krävande kraven.
5. Hur anger du dimensionell noggrannhet i en inköpsorder?
Att specificera dimensionell noggrannhet i en inköpsorder kräver mer än att ange en enskild tolerans. Det kräver att man definierar de kritiska egenskaperna, deras nominella dimensioner, deras toleranser, inspektionsmetoden och acceptanskriterierna. Tabellen nedan ger en specifikationschecklista.
| Specifikationsartikel | Vad ska inkluderas | Exempel |
| Kritiska egenskaper | Lista alla funktioner som påverkar passform, tätning eller deldimension | Yttermått, hålrum, stifthål |
| Nominella mått | Ange den nominella dimensionen för varje funktion | 50,00 mm |
| Toleranser | Ange toleransen för varje funktion | ±0,01 mm |
| Inspektionsmetod | Ange hur dimensionen ska verifieras | CMM, mikrometer, optisk komparator |
| Acceptanskriterier | Definiera acceptansgränserna | Alla mått inom tolerans |
På Moldburger Mould Industry Co., Ltd. arbetar vår fabrik med våra kunder för att definiera de kritiska egenskaperna och toleranserna för varje skär. Vi tillhandahåller inspektionsrapporter med varje försändelse, som dokumenterar de faktiska måtten och bekräftar att de uppfyller specifikationen. Vårt mål är att göra det enkelt för våra kunder att verifiera träffsäkerheten hos de insatser de får.
6. Hur utvärderar du en forminsatsleverantörs noggrannhetsförmåga?
Att utvärdera en forminsatsleverantörs noggrannhetsförmåga kräver fokus på utrustning, inspektion, processkontroll och erfarenhet. Leverantören måste ha den bearbetningsutrustning som kan uppnå de toleranser som krävs, inklusive CNC-fräsar, EDM och precisionsslipmaskiner. De måste ha inspektionsutrustning för att verifiera dimensionerna, inklusive CMM, mikrometrar och optiska komparatorer. De måste ha processkontroller på plats för att säkerställa konsekvens. Och de måste ha erfarenhet av den typ av skär du skaffar. Tabellen nedan sammanfattar utvärderingskriterierna.
| Utvärderingskriterium | Vad du ska leta efter | Varför det spelar roll |
| Bearbetningsutrustning | CNC, EDM, precisionsslipning | Möjliggör snäva toleranser |
| Inspektionsutrustning | CMM, mikrometrar, optiska komparatorer | Verifierar mått exakt |
| Processkontroll | SPC, kalibrering, dokumentation | Säkerställer konsistens över batcher |
| Uppleva | Referenser i liknande insatstyper | Demonstrerar förmåga och tillförlitlighet |
På vår fabrik har vi bearbetningsutrustning, inspektionsutrustning och processkontroller för att uppnå och verifiera de snäva toleranser som krävs för exakta formkomponenter och -insatser. Vi har tillverkat skär i över ett decennium och har lång erfarenhet av ett brett utbud av skärtyper. Vi inbjuder dig att utvärdera oss mot dessa kriterier och att betrakta oss som din partner för forminsatser.
7. Vilka är de viktigaste produktparametrarna från vår fabrik?
Följande tabell visar nyckelproduktparametrarna för våra exakta formkomponenter och -insatser. Dessa insatser är lämpliga för formsprutningsformar, pressgjutformar och kompressionsformar. Vår fabrik kan också tillverka skräddarsydda insatser för att möta specifika krav.
| Parameter | Specifikationsområde | Anteckningar |
| Material | P20, H13, S7, 420SS, Brons | Vald för ansökan |
| Hårdhet | 28 - 58 HRC | Beror på material och värmebehandling |
| Dimensionell tolerans | ±0,005 mm till ±0,02 mm | Beror på egenskapens kritik |
| Ytfinish | Ra 0,2 - 0,8 um | Polerad för hålrumsytor |
| Värmebehandling | Härdning & härdning, Nitrering | Vald för slitstyrka |
| Inspektion | CMM, mikrometer, optisk komparator | Fulldimensionell rapport tillhandahålls |
| MOQ | 1 st | Förhandlingsbart vid stora beställningar |
| Ledtid | 2-4 veckor | Beror på komplexitet och kvantitet |
På vår fabrik tillverkar vi våra exakta formkomponenter och -insatser för att uppfylla dessa specifikationer och mer. Vi kan anpassa materialet, hårdheten, toleransen och finishen för att passa dina specifika krav. Vårt kvalitetskontrollsystem inkluderar inspektion av råvaror, inspektion under process och slutinspektion före leverans. Vårt mål är att förse våra kunder med skär av hög kvalitet som uppfyller deras krav på måttnoggrannhet.
8. Vanliga frågor (FAQ)
Fråga 1: Vilken är den typiska dimensionstoleransen för en forminsats?
Svar: Den typiska dimensionstoleransen för en forminsats beror på funktionen och tillämpningen. För kritiska egenskaper som kavitetsdimensioner och stifthålspositioner är toleransen vanligtvis ±0,005 mm till ±0,01 mm. För mindre kritiska egenskaper som yttermått kan toleransen vara ±0,01 mm till ±0,02 mm. Den exakta toleransen bör specificeras baserat på delkraven och toleransstaplingsanalysen.
Fråga 2: Hur påverkar toleransstapling den slutliga delens dimension?
Svar: Toleransstapling är ackumuleringen av individuella komponentavvikelser i en sammansättning. I en form bestäms den slutliga delens dimension av kavitetsinsatsen, kärninsatsen, formbasen och inriktningssystemet. Varje komponent har sin egen tolerans, och avvikelserna adderas. Om stapeln överskrider den slutliga deltoleransen kommer delen att vara ur specifikationen. Vårt team kan hjälpa dig att analysera uppsättningen och specificera skärtoleranserna som lämnar tillräcklig marginal.
Fråga 3: Vad händer om en forminsats är utom tolerans?
Svar: Om en forminsats är utanför tolerans kan konsekvenserna inkludera blixtbildning vid avstängningen, deldimensionsfel, mögelskador på grund av dålig passform och minskad insatslivslängd. Dessa problem leder till skrot, omarbetning och ökade underhållskostnader. Att specificera rätt tolerans och verifiera den genom inspektion är viktigt för att undvika dessa konsekvenser.
Fråga 4: Hur verifierar du dimensionsnoggrannheten för en forminsats?
Svar: Dimensionsnoggrannheten verifieras med hjälp av precisionsmätutrustning, inklusive CMM (koordinatmätmaskiner), mikrometrar och optiska komparatorer. Inspektionen bör omfatta alla kritiska egenskaper och bör dokumenteras i en rapport som medföljer bilagan. Vår fabrik tillhandahåller en fulldimensionell rapport med varje skär vi skickar.
Fråga 5: Kan en forminsats omarbetas om den är utanför tolerans?
Svar: I vissa fall kan en forminsats omarbetas om den är utanför tolerans. Till exempel, om en dimension är för stor, kan den bearbetas ner till rätt storlek. Om en dimension är för liten kan insatsen behöva skrotas eller svetsas och bearbetas på nytt. Möjligheten att omarbeta beror på den specifika egenskapen och mängden avvikelse. Vårt team kan ge råd om om bearbetning är möjlig eller om ett nytt skär krävs.
9. Slutsats
Måttnoggrannhet är avgörande för forminsatser eftersom det avgör om insatsen passar korrekt, tätar tillförlitligt och producerar delar som uppfyller deras ritningar. Toleransstapling, blixtbildning, deldimensionsfel, mögelskador och minskad skärlivslängd är alla konsekvenser av felaktiga skär. Genom att specificera de kritiska toleranserna, analysera staplingen och verifiera dimensionerna genom inspektion, kan köpare säkerställa att de insatser de köper uppfyller kraven för deras formar. På Moldburger Mould Industry Co., Ltd., tillverkar vår fabrik exakta formkomponenter och -insatser med de snästa toleranserna och tillhandahåller fulldimensionella rapporter med varje leverans. Vi arbetar med våra kunder för att definiera de kritiska egenskaperna och toleranserna för varje skär.
Oavsett om du köper kärnstift, kavitetsinsatser, glidblock eller slitplattor, inbjuder vi dig att kontakta oss för att diskutera dina krav. Vi kan tillhandahålla prover, inspektionsrapporter och skräddarsydda lösningar. Vårt engagemang för kvalitet och dimensionell noggrannhet har gjort oss till en pålitlig partner för formtillverkare runt om i världen.
Kontakta Moldburger Mould Industry Co., Ltd. idagför att diskutera dina exakta krav på formkomponenter och -insatser och upptäcka hur vår dimensionella noggrannhet kan förbättra din formprestanda.