- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hur påverkar olika konfigurationer av formbas och standarddelar monteringen av formen?
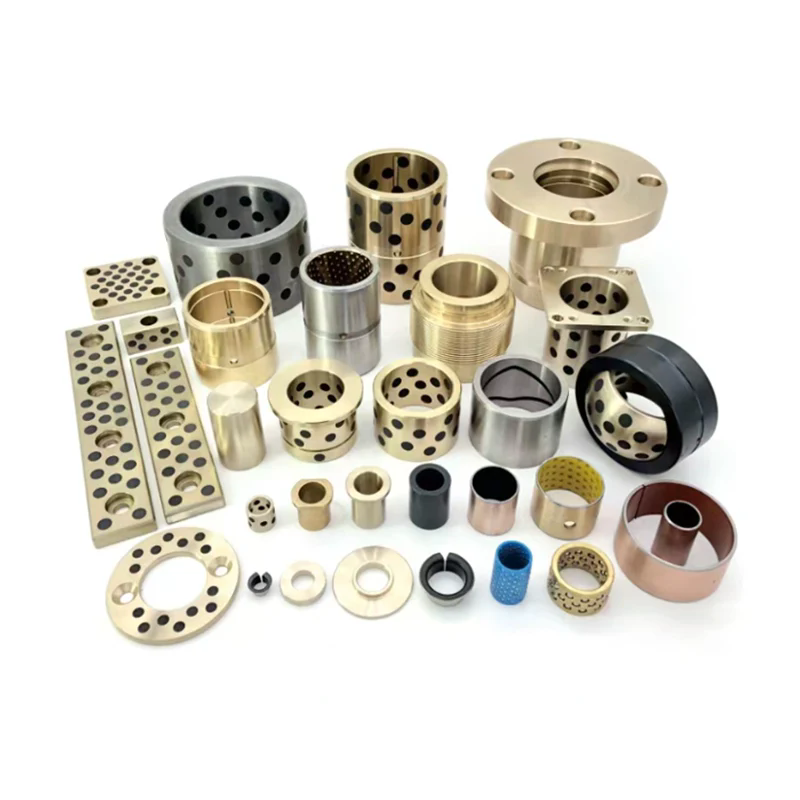
Två formar kan använda samma kavitetsdesign och samma formningsprocess, men den ena monteras på fyra dagar och den andra tar tre veckor. Skillnaden är ofta inte kavitetsarbetet. Det ärFormbas och standarddelkonfiguration. Formbasen bestämmer plåtstapeln, styrpelarlayouten, ejektorsystemet, returmekanismen och monteringsgränssnittet. Standarddelarna bestämmer hur dessa element ansluter, hur de justeras och hur lätt de kan bytas ut. När dessa konfigurationer väljs utan hänsyn till montering, ägnar formbyggaren tid åt att omarbeta fickor, shimsplattor, rikta in ejektorplattor och korrigera felaktiga gränssnitt. När de väljs med montering i åtanke går formen ihop i en förutsägbar sekvens, justeringarna är minimala och underhållsåtkomsten är enkel.
Den här guiden är skriven för inköpsteam som köper Moldbase och Standard Part-set för formmontering. Den förklarar hur olika konfigurationer påverkar monteringssekvensen, toleransstapeln, justeringstiden och åtkomsten till underhåll. Varje avsnitt närmar sig ämnet från en annan vinkel: besluten som formbasen tvingar fram, tiden som standarddeltoleranser tar, gränssnitten som skapar den högsta risken, hur material och plåttjocklek påverkar uppriktningen och de frågor som köpare bör ställa till en leverantör innan de gör en beställning. Innehållet är avsett att hjälpa köpare att specificera konfigurationer som minskar monteringsrisken snarare än att överföra det till formbyggaren. Vår fabrik på Moldburger Mould Industry Co., Ltd. levererar Moldbase och Standard Part-set för formmontering, och vägledningen nedan återspeglar de monteringsproblem som vi ser i det arbetet.
Innehållsförteckning
- 1. Vilka beslut tvingar en Mouldbase-konfiguration under monteringen?
- 2. Hur påverkar standarddeltoleranser monteringstid och omarbetning?
- 3. Vilka standarddelgränssnitt skapar den högsta monteringsrisken?
- 4. Hur påverkar formbasmaterial och plåttjocklek inriktning och stabilitet?
- 5. Hur ska köpare jämföra moldbase- och standarddelleverantörer för monteringsberedskap?
- 6. Slutsats
- 7. Vanliga frågor (FAQ)
1. Vilka beslut tvingar en Mouldbase-konfiguration under monteringen?
En Mouldbase och Standard Part-konfiguration tvingar fram en sekvens av monteringsbeslut innan den första plattan placeras på bänken. Det mest grundläggande beslutet är formbastypen: tvåplattor, treplattor eller en icke-standardstapel. En tvåplåtsformbas är den enklaste att montera eftersom tallrikstapeln är kort och styrpelarlayouten är direkt. En formbas med tre plattor lägger till en löpplatta och ett andra öppningsgränssnitt, vilket innebär fler styrpelare, fler returfjädrar och ett mer komplext tidsförhållande mellan plattorna. En icke-standardstapel kan rymma ett speciellt löparsystem eller en sidoåtgärd, men den kräver också anpassade plattor och anpassade standarddelgränssnitt som ökar monteringstiden.
Det andra beslutet är plattlayouten. A-plattan, B-plattan, ejektorplattorna och stödplattorna måste anpassas till hålrummet och ejektorsystemet. Om ejektorplattans area är för liten för antalet ejektorstift måste stiften flyttas eller så måste ejektorplattan bytas ut. Om styrpelaravståndet är för snävt för kavitetslayouten måste formen göras om. Tabellen nedan kartlägger de huvudsakliga valen av formbaskonfiguration till deras monteringskonsekvenser.
| Konfigurationsval | Monteringskonsekvens | Upphandlingsfråga |
| Tvåplattor kontra treplattor | Tre-platta lägger till löparplatta och ytterligare styrgränssnitt | Är löparsystemet bekräftat innan formbasen beställs? |
| Standard kontra icke-standard stack | Icke-standard kräver anpassade plåtar och anpassade delpassningar | Är de anpassade plattorna dimensionerade och toleranserade? |
| Styrpelarens layout | Bestämmer plåtinriktning och monteringssekvens | Är layouten kompatibel med kaviteten och ejektorns layout? |
| Ejektorplattans storlek | Bestämmer ejektorstiftets antal och placering | Är ejektormönstret definierat innan plattan beställs? |
| Returfjäderarrangemang | Bestämmer plåtretur och säkerhet | Är fjäderfickor och förspänning specificerade? |
| Monteringsgränssnitt | Bestämmer passformen med formmaskinens platta | Har lokaliseringsringen och klämslitsmönstret bekräftats? |
Det tredje beslutet är ejektorsystemet. Ejektorplattan, ejektorstiften, returstiften och fjädrarna måste väljas som en uppsättning. En felaktig uppsättning ger bindning, ojämn utkastning eller för tidigt slitage. Det fjärde beslutet är vatten- och luftkretsen. Vattenledningarnas och luftledningarnas placering ska planeras innan plåtarna borras. En sen ändring av kyllayouten kan kräva ett plåtbyte, vilket fördröjer hela monteringen. Det femte beslutet är lyft- och hanteringsarrangemanget. En stor formbas utan rätt lyftpunkter är svår att montera säkert och kan kräva riggningsbyten som lägger till tid.
Vårt ingenjörsteam på Moldburger Mould Industry Co., Ltd. arbetar med köpare för att låsa dessa beslut innan beställningen Moldbase och Standard Part släpps. Vi granskar plattlayouten, styrpelaravståndet, ejektormönstret och monteringsgränssnittet mot kavitetsdesignen och maskingränssnittet. Målet är att förhindra situationen där formbasen anländer och monteringsteamet upptäcker att ejektorplattan inte kan ta emot det erforderliga stiftmönstret. En kort genomgång innan beställningen är billigare än ett plåtbyte efter beställningen.
2. Hur påverkar standarddeltoleranser monteringstid och omarbetning?
Standarddeltoleranser påverkar monteringstiden eftersom varje gränssnitt mellan en standarddel och formbasen eller mellan två standarddelar kräver en passning. En styrpelare som är något överdimensionerad kommer inte in i styrbussningen utan kraft. En returstift som är något underdimensionerad kommer inte att hålla ejektorplattan i rätt läge. Ett utkastarstift som är något långt kommer att markera delen eller förspänna utkastarplattan. Monteringsteamet ägnar tid åt att mäta, brotscha, mellanlägga eller byta ut delar för att uppnå önskad passform. Tabellen nedan bryter ner den monteringstid som standarddeltoleranser vanligtvis förbrukar i en medelstor form.
| Monteringsaktivitet | Typisk tid | Huvudorsak till fördröjning | Konfigurationsspak |
| Styrpelare och bussning passar | 2 till 6 timmar | Felinriktning eller toleransfel | Ange matchade uppsättningar och styrpelarlayout |
| Ejektorplattans inriktning | 3 till 8 timmar | Returstiftpassning och plåtparallellitet | Ange ejektorplattans tjocklek och stiftpassning |
| Justering av ejektorstiftets längd | 2 till 6 timmar | Stiftlängdsvariation och tallriksstapelstolerans | Ange stiftlängdstolerans och sliptillägg |
| Fjäderficka och förspänning | 1 till 4 timmar | Fickdjup och fjäderfri längd | Ange fjäderfickor och fjäderkvalitet |
| Lokaliseringsring och inloppsbussning | 1 till 3 timmar | Koncentricitet och maskingränssnitt | Bekräfta maskingränssnittet före beställning |
| Vatten- och luftarmatur | 2 till 5 timmar | Gängpassning och portplacering | Ange portstandard och anslutningstyp |
Tidsfördelningen visar att de toleransrelaterade aktiviteterna inte är triviala. I en medelstor form kan de stå för 11 till 32 timmars monteringstid. Om delarna inte matchar varandra kan tiden fördubblas eftersom teamet måste demontera, mäta, beställa utbyten och montera ihop. Upphandlingsbeslutet som minskar denna tid är inte bara att köpa en snävare tolerans. Det är att köpa ett matchat set från en leverantör som kontrollerar toleransen över hela monteringen. En styrpelare som ligger inom tolerans men som inte är anpassad till bussningen är fortfarande ett problem. En matchad uppsättning eliminerar obalansen i gränssnittet.
Vår fabrik klMoldburger Mould Industry Co., Ltd. levererar formbas- och standarddelssatser med matchade styrpelare och bussningspar, kontrollerad ejektorplattas tjocklek och dokumenterad stiftlängdstolerans. Vi förser även monteringsritningen med förväntad passform och justeringstillägg. Målet är att minska den trial-and-error-tid som monteringsteamet annars skulle spendera på bänken. När delarna kommer matchade blir monteringssekvensen en verifieringssekvens snarare än en korrigeringssekvens.
För en köpare är det praktiska steget att inkludera passformskraven i inköpsordern. Ange styrstolpen och bussningens passning, utstötarplattans parallellitet, utkastarstiftets längdtolerans och fjäderfickans mått. En leverantör som kan bekräfta dessa krav skriftligen är en leverantör som förstår montering. En leverantör som endast tillhandahåller katalognumren är en leverantör som lämnar passningen till monteringsteamet.
3. Vilka standarddelgränssnitt skapar den högsta monteringsrisken?
Inte alla standarddelgränssnitt har samma monteringsrisk. Vissa gränssnitt är förlåtande, och andra är oförlåtande. De oförlåtande gränssnitten är de där ett litet fel ger en stor konsekvens: gränssnittet mellan styrpelaren och bussningen, gränssnittet mellan utkastarplattan och returstiftet, gränssnittet för inloppsbussningen och lokaliseringsringen, och gränssnittet mellan glid- och slitplattan. Dessa gränssnitt bestämmer inriktningen, utkastningen, maskinpassningen och sidoverkan. Tabellen nedan presenterar en riskmatris för huvudgränssnitten i en Mouldbase och Standard Part assembly.
| Gränssnitt | Monteringsrisk | Konsekvens av misslyckande | Begränsning |
| Styrpelare och bussning | Hög | Felinställning av plattan, skavning, mögelskada | Matchat set, kontrollerad passform, rätt smörjning |
| Ejektorplatta och returstift | Hög | Ejektorplåtbindning, ofullständig retur | Kontrollerad stiftpassning och plåtparallellism |
| Sprutbussning och lokaliseringsring | Medium till hög | Maskingränssnittet matchar inte, läckage | Bekräfta maskingränssnittet före beställning |
| Skjut och slitplatta | Hög | Glidbindning, dålig delkvalitet | Kontrollerad slitplattans tjocklek och förspänning |
| Ejektorstift och kavitetsinsats | Medium | Stiftmärke, stiftbrott | Stiftlängdstolerans och hålpassning |
| Fjäder och fjäderficka | Låg till medium | Fjädertrötthet, returfel | Fickdjup och fjäderkontroll |
Styrpelaren och bussningens gränssnitt är den största risken eftersom den kontrollerar inriktningen av hela plåtstapeln. Om styrpelarna inte är parallella eller bussningarna inte är koncentriska kommer plattorna att binda. Monteringsteamet kommer att försöka åtgärda problemet genom att brotscha bussningarna eller slägga plåtarna, men dessa korrigeringar kanske inte löser grundorsaken. Den korrekta begränsningen är att specificera en matchad styrpelare och bussning och att bekräfta styrpelarlayouten mot plåtstapeln. Gränssnittet mellan utstötningsplattan och returstiftet är den näst högsta risken eftersom det styr utkastarplattans rörelse. Ett returstift som är för hårt kommer att binda plattan, och ett returstift som är för löst gör att plattan kan luta. Åtgärden är att specificera stiftpassningen och plattans parallellitet tillsammans.
Vår fabrik på Moldburger Mould Industry Co., Ltd. behandlar dessa högriskgränssnitt som kontrollerade egenskaper i vårt utbud av moldbase och standarddelar. Vi tillhandahåller passningsdata, parallellitetsdata och gränssnittsritningar med försändelsen. Vi granskar även maskingränssnittet med köparen innan beställningen släpps. Målet är att göra högriskgränssnitten verifierbara vid montering snarare än att upptäckas vid test.
För en köpare är riskmatrisen ett verktyg för att prioritera inköpsorderkraven. Gränssnitten med hög risk bör ha explicita passnings- och toleranskrav i beställningen. Gränssnitten med medelrisk bör ha inspektionsdata. Lågriskgränssnitten kan täckas av leverantörens standardkvalitetssystem. Detta stegvisa tillvägagångssätt fokuserar upphandlingsarbetet där det har störst effekt på monteringen.
4. Hur påverkar formbasmaterial och plåttjocklek inriktning och stabilitet?
Formbasmaterial och plåttjocklek påverkar inriktning och stabilitet eftersom de bestämmer hur plåtstapeln beter sig under belastning och temperatur. En tunn platta avleder mer än en tjock platta under samma klämkraft. Ett material med hög värmeutvidgningskoefficient ändrar dimension mer än ett material med låg koefficient. Ett material med låg hårdhet slits snabbare vid styrpelaren och bussningens gränssnitt. Dessa effekter ackumuleras genom stapeln och visas som inriktningsfel vid kaviteten. Tabellen nedan jämför de vanliga formbasmaterialen och deras effekt på monteringen.
| Material | Typisk plåttjocklek | Inriktning och stabilitetseffekt | Monteringsövervägande |
| P20 förhärdat stål | 25 till 80 mm | Bra stabilitet, måttlig slitstyrka | Standardval för allmänna formar |
| 718H förhärdat stål | 30 till 100 mm | Bättre polerbarhet och stabilitet | Lämplig för stora formar |
| S50C kolstål | 20 till 60 mm | Lägre hårdhet, högre slitage vid styrgränssnittet | Använd för lågvolymsformar |
| Aluminiumlegering | 20 till 50 mm | Hög termisk expansion, lägre styvhet | Använd för prototyp- eller lågvolymformar |
Plåttjockleken är inte bara en hållfasthetsfråga. Det är en toleransstackfråga. Den totala stapelhöjden avgör formens stängningshöjd och passformen med maskinen. Om A-plattan eller B-plattan är tjockare än standarden, måste ejektorplattan och stödplattan justeras för att bibehålla stapelhöjden. Om ejektorplattan är tunnare än standard, måste ejektorstiftets längd justeras. Dessa justeringar är inte svåra, men de lägger till monteringstid och de skapar möjligheter till fel. En formbaskonfiguration som använder standardplåttjocklek minskar justeringsbördan.
Materialvalet påverkar även det termiska beteendet. I en form som går vid förhöjd temperatur expanderar tallrikstapeln. Om styrpelarna och bussningarna är gjorda av material med olika expansionskoefficienter ändras passningen med temperaturen. En passform som är korrekt vid rumstemperatur kan bli för tät eller för lös vid driftstemperatur. Monteringsteamet måste ta hänsyn till denna effekt vid val av styrpelare och bussningsspel. Vårt ingenjörsteam på Moldburger granskar driftstemperaturen och materialkombinationen när vi levererar en Moldbase och Standard Part set. Vi ger råd om styrpelarspelet och plåtmaterialet som kommer att bibehålla inriktningen vid driftstemperaturen.
För en köpare bör material- och tjockleksspecifikationen kopplas till formens driftsförhållanden. En standard P20 formbas är tillräcklig för många rumstemperaturformar. En högtemperaturform eller en stor form kan kräva ett annat material och en annan plåttjocklek. Leverantören ska kunna förklara varför den föreslagna konfigurationen är lämplig för applikationen, inte bara erbjuda en katalogstandard.
5. Hur ska köpare jämföra moldbase- och standarddelleverantörer för monteringsberedskap?
Köpare bör jämföra leverantörer för monteringsberedskap genom att utvärdera leverantörens förmåga att leverera en matchad, dokumenterad och monteringsfärdig uppsättning snarare än en samling katalogdelar. Utvärderingen bör omfatta leverantörens tekniska support, toleranskontrollen, dokumentationen och leveranssäkerheten. Tabellen nedan ger ett ramverk för jämförelse av leverantörer.
| Utvärderingsområde | Vad ska man fråga | Starkt leverantörssvar | Svag leverantörsrespons |
| Ingenjörsstöd | Kan du granska plattlayouten och ejektormönstret innan du beställer? | Ger en recension och en uppmärkt ritning | Anger endast katalognummer |
| Toleranskontroll | Vilka är toleranserna för styrstolpen och ejektorplattan? | Ger matchade uppsättningsdata och inspektionsgränser | Avser allmän katalogtolerans |
| Dokumentation | Vilka monteringsritningar och passningsdata ingår? | Ger monteringsritning och passningsbord | Tillhandahåller endast packlista |
| Gränssnittsbekräftelse | Hur bekräftar du maskingränssnittet? | Begär maskinvalsdata och bekräftar | Förutsätter standardgränssnitt |
| Leveranssäkerhet | Vad är ledtiden för ett komplett set? | Ger ett schema med plåt- och reservdelstillgänglighet | Citerar endast formbasen, inte standarddelarna |
Det starkaste leverantörssvaret är ett som inkluderar en teknisk granskning innan beställningen. En genomgång av plattlayouten mot ejektormönstret, styrpelaravståndet mot kavitetslayouten och maskingränssnittet mot lokaliseringsringen är en liten ansträngning som förhindrar stora monteringsproblem. En leverantör som erbjuder denna recension är en leverantör som förstår monteringsprocessen. En leverantör som endast anger katalognummer är en leverantör som säljer delar, inte monteringsberedskap.
Vår fabrik på Moldburger Mould Industry Co., Ltd. tillhandahåller denna tekniska översyn som en del av vårt utbud av Moldbase och Standard Part. Vi granskar ritningen, bekräftar gränssnittet och förser monteringsritningen med passningsdata. Vi bekräftar även tillgängligheten av standarddelarna med formbasen så att hela setet kommer ihop. Målet är att ge köparen ett set som är redo att monteras, inte ett set som kräver en andra beställning för att slutföra bygget. Om du jämför leverantörer för ett formmonteringsprojekt, kontakta vårt team för att diskutera monteringsberedskapen för din Mouldbase och Standard Part-konfiguration.
6. Slutsats
Olika konfigurationer av formbas och standarddelar påverkar formmonteringen genom besluten om plåtstapeln, toleransen vid standarddelgränssnitten, risknivån för högbelastningsgränssnitten och material- och tjockleksvalen som bestämmer inriktning och stabilitet. En konfiguration som väljs med montering i åtanke minskar tiden för montering, shimsning och omarbetning. En konfiguration som väljs utan den hänsynen överför monteringsrisken till formbyggaren. För inköpsteam är nyckeln att specificera konfigurationen mot monteringssekvensen, att kräva matchade uppsättningar och passningsdata och att välja en leverantör som granskar gränssnitten innan beställningen släpps. Vår fabrik på Moldburger Mold Industry Co., Ltd. förser Moldbase och Standard Part set med teknisk granskning, matchade toleranser och monteringsdokumentation. Om du planerar ett formmonteringsprojekt, kontakta vårt team för att granska din konfiguration innan beställningen görs.
7. Vanliga frågor (FAQ)
Fråga 1: Hur påverkar valet mellan en tvåplatta och en treplatta formbas monteringstiden?
Svar: En formbas med tre plattor lägger till en löpplatta och ett andra styrgränssnitt, vilket ökar antalet plattor som ska riktas in och antalet standarddelar som ska passa. Monteringstiden är vanligtvis längre än en tvåplåtsformbas eftersom den extra plattan måste vara i linje med styrpelarna och retursystemet. Valet bör göras innan formbasen beställs, baserat på kravet på löparsystemet.
Fråga 2: Varför spelar standarddeltoleranser större roll än formbasplattans toleranser i vissa sammansättningar?
Svar: Standarddelarna utgör gränssnitten som styr rörelse och uppriktning. En styrpelare som inte matchar bussningen, eller en returstift som inte passar utkastarplattan, kommer att orsaka bindning även om plattorna är inom toleransen. Standarddeltoleranserna är därför kritiska för monteringspassningen, och de bör specificeras som matchade set snarare än som individuella katalogartiklar.
Fråga 3: Vilket är det högsta riskgränssnittet i en formbas och standardkomponentmontering?
Svar: Styrpelaren och bussningens gränssnitt är det högsta riskgränssnittet eftersom det styr inriktningen av hela plåtstapeln. Om pelarna inte är parallella eller bussningarna inte är koncentriska kommer plattorna att binda. Den näst högsta risken är ejektorplattan och returstiftets gränssnitt, som styr ejektorplattans rörelse. Båda gränssnitten bör ha explicita passningskrav i inköpsordern.
Fråga 4: Hur påverkar plåttjockleken formen?
Svar: Plåttjockleken påverkar den totala stapelhöjden, formens stängningshöjd och passformen med maskinen. Om en plåt är tjockare eller tunnare än standarden, måste de intilliggande plåtarna och utkastarstiftets längd justeras för att bibehålla stapelhöjden och ejektorfunktionen. En konfiguration som använder standardplåttjocklek minskar justeringsbördan under monteringen.
Fråga 5: Vilken dokumentation ska en leverantör tillhandahålla med en formbas och standarddelsats?
Svar: Leverantören ska tillhandahålla monteringsritningen med plåtstapeln, styrpelarlayouten, ejektormönstret, maskingränssnittet och passningsdata för högriskgränssnitten. Dokumentationen bör även innehålla inspektionsdata för den matchade styrpelaren och bussningen och utkastarplattans parallellitet. Denna dokumentation gör det möjligt för monteringsteamet att verifiera passformen snarare än att upptäcka den under monteringen.
Kontakta Moldburger Mould Industry Co., Ltd. idagför att diskutera din Mouldbase och Standard Part-konfiguration och för att begära en monteringsberedskapsgranskning innan din nästa formkonstruktion.