- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
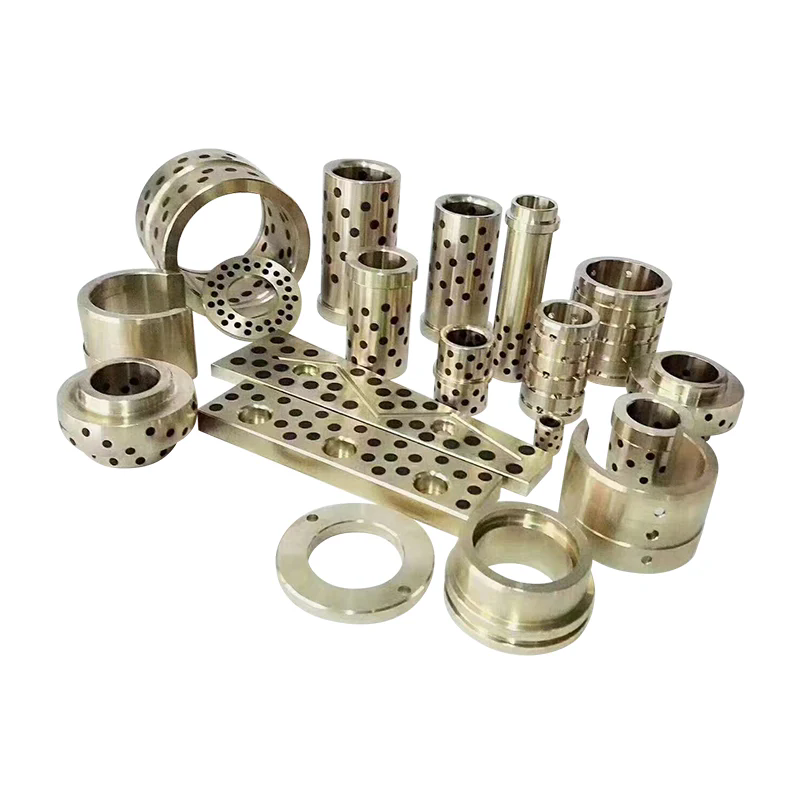
Vilken formbas och standardkomponenter är nödvändiga för precisionssprutformar?
Precisionsformsprutning beror på mer än håligheten och kärnan. Formbasen tillhandahåller det strukturella ramverket som håller ihop formningssystemet, medan standardkomponenter kontrollerar inriktning, rörelse, positionering och utkastning av delar. Om dessa element är dåligt matchade eller felaktigt tillverkade kan problem som blixt, ojämnt slitage, inkonsekventa deldimensioner, svår formöppning och för tidigt verktygsfel uppstå. Att välja rättFormbas och standarddelkomponenter är därför ett grundläggande steg för att bygga en pålitlig formspruta.
En välkonstruerad formenhet kombinerar lämpliga plåtmaterial, noggrann bearbetning, pålitliga styrsystem, korrekt valda ejektorkomponenter och kompatibla tillbehör. Den erforderliga konfigurationen varierar med formstorlek, hartsegenskaper, kavitetslayout, injektionstryck, produktionsvolym och specifikationerna för formsprutningsmaskinen.Moldburger Mould Industry Co., Ltd.levererar formbaser och precisionsformkomponenter för industriella applikationer, med publicerade specifikationer som täcker P20 stål, 1.2311 stål, SUJ2 styrkomponenter och SKD61 ejektorstift. Att förstå funktionen och urvalskriterierna för varje komponent hjälper formdesigners och inköpsteam att fatta mer välgrundade beslut.
Innehållsförteckning
1. Vilka formbasplattor är nödvändiga för en stabil formsprutningsform?
2. Vilka standardkomponenter styr inriktning, rörelse och utkastning?
3. Hur ska material, toleranser och tillverkningskvalitet utvärderas?
Vilka formbasplattor är nödvändiga för en stabil formsprutningsform?
En formbas är den stödjande strukturen som håller kaviteten, kärnan, styrsystemet, utstötningsmekanismen och andra funktionella element i sina avsedda positioner. Under formsprutning utsätts aggregatet för klämkraft, insprutningstryck, upprepad öppning och stängning samt termiska förändringar. Basen måste bibehålla dimensionsstabilitet under dessa driftsförhållanden. Även när kaviteten och kärnan har bearbetats noggrant, kan otillräcklig plåtstyvhet eller dålig inriktning påverka den slutgiltiga gjutna delen.
Plattanrangemang beror på formdesignen. En konventionell tvåplåtsform innefattar vanligen en övre klämplatta, kavitetsplatta, kärnplatta, stödplatta, distansblock, ejektorplattor och en bottenklämplatta. Mer komplexa verktyg kan kräva ytterligare plattor eller insatser för att rymma skjutreglage, lyftare, varma löpare eller speciella utkastningsarrangemang. Varje platta har en definierad mekanisk roll, och dess dimensioner bör bestämmas av formlayouten snarare än att väljas endast med hänvisning till en nominell formstorlek.
Vilka plattor utgör huvudkonstruktionen?
Följande komponenter beaktas vanligtvis när man anger en formbas:
- Toppklämplatta:Ansluter den stationära sidan av formen till den fasta plattan på formsprutningsmaskinen. Den tillhandahåller monteringsytan för den övre formenheten och rymmer inloppsbussningen där så krävs.
- Kavitetsplatta:Stöder kavitetsinsatsen eller innehåller kavitetsbearbetningen direkt. Dess planhet, tjocklek och styvhet påverkar hur konsekvent kavitetssidan stöds under fastspänning.
- Kärnplatta:Håller kärninsatsen eller kärnbildande funktioner. Den måste bibehålla den designade relationen med kavitetsplattan under upprepade produktionscykler.
- Stödplatta:Förstärker enheten på kärnan och hjälper till att motstå böjning under insprutningstryck. Den erforderliga tjockleken och stödarrangemanget beror på den projicerade ytan, hålrummets layout och förväntade formbelastningar.
- Distansblock:Skapa det utrymme som behövs för att ejektorenheten ska kunna resa. Deras dimensioner bestämmer det tillgängliga utkastningsslaget och måste tillåta tillräckligt utrymme för rörliga delar.
- Ejektorhållarplatta och ejektorplatta:Håll och kör utkastarstiften, hylsor och andra utkastarelement. Deras rörelse bör förbli parallell och fri från störningar.
- Nedre klämplatta:Ansluter den rörliga sidan av formen till den rörliga plattan och tillhandahåller det nödvändiga monterings- och stödgränssnittet.
Dessa plattor fungerar som ett sammankopplat mekaniskt system. Till exempel kan en ökning av tjockleken på en stödplatta förbättra motståndet mot avböjning, men det påverkar också den totala formhöjden och tillgängligt maskinutrymme. På samma sätt kan en ändring av distansblockets höjd påverka ejektorns slaglängd och tillgängligt utrymme för returkomponenter. En designgranskning bör därför överväga den fullständiga uppsättningen av tallrikar, inte behandla varje tallrik som en oberoende inköpsvara.
Vilka material- och hårdhetsspecifikationer är relevanta?
Materialvalet bör återspegla de mekaniska krav som ställs på varje platta. Den publicerade ProSeries formbasinformationen från Moldburger Mould Industry Co., Ltd. identifierar P20 förhärdat stål och 1.2311 stål som basmaterialalternativ. Den angivna hårdheten är 28 till 32 HRC, med en draghållfasthet på 965 till 1200 N/mm² och en lägsta sträckgräns på 800 N/mm². Dessa värden ger en referens för att utvärdera den angivna ProSeries-konfigurationen, men köpare bör bekräfta materialcertifikatet och den specifikation som gäller för den exakta beställningen.
| Komponent | Publicerat material | Publicerad hårdhet | Listat ytskick |
| Spännplattor A och B | P20 / 1,2311 | 28 till 32 HRC | Slipad och polerad |
| Stödplatta S | 1045 kolstål | 18 till 22 HRC | Jord |
| Ejektorhus C och D | P20 / 1,2311 | 28 till 32 HRC | Jord |
| Styrpelare och bussningar | SUJ2 lagerstål | 58 till 62 HRC | Härdad och slipad |
| Ejektorstift | SKD61 / H13 verktygsstål | 48 till 52 HRC | Precisionsslipning |
För en gjutform för allmänt bruk väljs ofta P20 eftersom den erbjuder en praktisk balans mellan bearbetbarhet, polerbarhet och mekanisk prestanda. Verktyg med högre belastning kan kräva en annan stålkvalitet eller ett mer omfattande stödarrangemang. Materialvalet bör också ta hänsyn till formplasten. Glasfiberarmerad plast kan till exempel öka nötande slitage på formytor och rörliga komponenter. Korrosiva eller fuktkänsliga processmiljöer kan kräva korrosionsbeständiga material i utvalda områden.
Hur ska formbasens dimensioner anpassas till maskinen?
Fysisk kompatibilitet är lika viktigt som materialkvalitet. En gjutformsbas måste passa inom maskinens platta dimensioner och dragstångsavstånd, medan dess placeringsring, monteringshål, totalhöjd och utkastargränssnitt måste matcha maskinspecifikationen. Formdesignern måste också ta hänsyn till tillgängligt dagsljus, maximalt öppningsslag, minsta formtjocklek och maskinens spännkapacitet.
ProSeries publicerade storleksmatris tillhandahåller fem referenskonfigurationer. Figurerna nedan beskriver de angivna plattans dimensioner och total höjd, inte ett universellt storleksintervall för varje anpassad formbas.
| Basstorlek | En plåttjocklek | B plåttjocklek | S plåttjocklek | Total höjd |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
När vi granskar en offert bör vårt ingenjörsteam få formritning, maskinmodell, hartsinformation, hålrumsarrangemang och förväntad produktionsvolym. Dessa detaljer hjälper till att fastställa om en standardkonfiguration är lämplig eller om plåttjocklek, stödpositioner, kyllayouter eller monteringsdetaljer behöver modifieras. Moldburger Mould Industry Co., Ltd. tillhandahåller formbaserade alternativ för formsprutningsapplikationer, och köpare bör bekräfta den slutliga ritningen och materialschemat innan produktionen börjar.
Vilka standardkomponenter styr inriktning, rörelse och utkastning?
Standardkomponenter är ofta mindre än huvudformplattorna, men deras inverkan på repeterbarheten är betydande. De styr öppnings- och stängningsrörelsen, håller formhalvorna i det avsedda förhållandet, släpper den gjutna produkten och skyddar rörliga enheter från oönskad förskjutning. En form kan ha en styv bas och noggrant bearbetad hålighet samtidigt som den fortfarande producerar inkonsekventa delar om dess styr- eller utmatningskomponenter är felaktigt specificerade.
Valet av standardkomponenter bör börja med formens rörelse- och funktionskrav. En enkel form med två plattor kan använda en konventionell styrpelare och bussningsarrangemang med ejektorstift. En form med djupa ribbor, cylindriska detaljer, underskärningar eller ömtåliga kosmetiska ytor kan behöva utkastarhylsor, lyftare, slitplåtar eller ytterligare styr- och låselement. Antalet och arrangemanget av dessa komponenter bör bestämmas under formkonstruktionen.
Varför är styrpelare och styrbussningar viktiga?
Styrpelare och styrbussningar styr den relativa positionen för de rörliga och stationära formhalvorna under öppning och stängning. Deras syfte är att styra enheten till rätt position innan håligheten och kärnan möts. Noggrann styrning hjälper till att minska ojämn kontakt, skyddar skiljeytorna och bibehåller repeterbar inriktning under många formningscykler.
Ett typiskt styrsystem inkluderar härdade pelare installerade på ena sidan av formen och matchande bussningar installerade på den andra. Passningen mellan de två komponenterna måste tillåta mjuk rörelse samtidigt som överdrivet spel i sidled begränsas. Ett för stort spelrum kan tillåta oönskade rörelser och öka risken för felinställning. En passform som är för snäv kan orsaka friktion, värmeutveckling, skåror eller fastsättningar, särskilt när smörjningen är otillräcklig eller formen utsätts för föroreningar.
Den publicerade ProSeries-specifikationen identifierar SUJ2-lagerstål för styrpelare och bussningar, med en hårdhet på 58 till 62 HRC och en härdad och slipad finish. Detta är en meningsfull material- och hårdhetsreferens för den listade konfigurationen. Köpare bör dock också kontrollera den faktiska stolpdiametern, arbetslängden, bussningens längd, passformsklass, ytjämnhet, smörjningsarrangemang och måtttoleranser på komponentritningen.
Styrsystem bör utformas kring formens storlek och vikt. Stora formar kan behöva ytterligare styrelement eller kompletterande inriktningsfunktioner för att hantera ojämn belastning. I formar med sidorörelser måste konstruktören också se till att styrpelare, vinkelstift, skjutreglage och låsblock inte stör under öppningssekvensen. Styrsystemet bör inspekteras med avseende på slitage och smörjtillstånd under schemalagt formunderhåll.
Hur påverkar ejektorstift och -hylsor delarnas frigöring?
Ejektionssystemet tar bort den gjutna komponenten från kärnan efter kylning och formöppning. Ejektorstift används vanligtvis för att trycka mot lämpliga delar av delen, medan ejektorhylsor är användbara runt cylindriska utsprång eller kärnstift där en omgivande kontaktyta krävs. Valet beror på detaljens geometri, väggtjocklek, dragvinkel, materialkrympning och placeringen av acceptabla utstötningsmärken.
Ejektorstiftsplacering är ett designbeslut, inte bara en fråga om att fördela stiften jämnt. Kraften ska appliceras på områden som kan motstå utstötningsbelastningen utan att lämna synliga märken, förvrängning eller stressblekning. Tunna väggar och smala ribbor kan kräva ett annat utkastarrangemang än tjocka strukturella sektioner. Om delen griper hårt om kärnan kan konstruktören behöva öka den effektiva utkastningsarean eller revidera utkastet och ytfinishen istället för att lita på några tungt belastade stift.
Ejektorstiften måste vara raka, korrekt monterade och tillräckligt stödda. För lång längd utan stöd kan öka risken för böjning. Felaktig höjd på stiftet kan skapa vittnesmärken eller ojämn släppning, medan dålig inriktning kan göra att stiftet skaver mot sitt hål. Ejektorhylsor kräver liknande uppmärksamhet för koncentricitet och löpspel eftersom de arbetar runt en kärnstift och kan utsättas för sidobelastningar under utkastning.
För den publicerade ProSeries-konfigurationen är det listade ejektorstiftmaterialet SKD61 H13 verktygsstål, med en hårdhet på 48 till 52 HRC och en precisionsslipad finish. Denna specifikation bör behandlas som en referens för den angivna produktkonfigurationen snarare än ett antagande att varje ejektorstift eller hylsa använder samma kvalitet. Köpare bör bekräfta diameter, längd, huvudstil, spetsgeometri, hårdhet och eventuell speciell beläggning eller ytbehandling som krävs för applikationen.
Vilka andra komponenter kompletterar formrörelsesystemet?
Flera ytterligare komponenter kan krävas för att uppnå tillförlitlig formdrift. Deras användning beror på formarkitekturen och typen av gjuten produkt.
- Returnålar:Hjälp till att återföra ejektorenheten till sitt ursprungliga läge när formen stängs. Deras längd och kontaktarrangemang måste passa ejektorplattans design.
- Fjädrar:Ge returkraft eller kontrollerad rörelse i utvalda mekanismer. Fjäderval bör ta hänsyn till arbetsbelastning, kompressionsområde, utmattningslivslängd, driftstemperatur och tillgängligt installationsutrymme.
- Lokaliseringsring:Placerar formen i förhållande till insprutningsmaskinens munstycke och lokaliseringsöppningen. Dess dimensioner måste matcha maskingränssnittet och formens inloppsarrangemang.
- Sprutbussning:Tillhandahåller ingångsvägen för smält plast från maskinmunstycket in i formskenan. Munstycksradie, öppningsdimensioner och sätesgeometri måste vara kompatibla.
- Slitplåtar:Skydda glidande kontaktytor i områden som skjutreglage och andra rörliga formmekanismer. De kan bytas ut när slitaget når en oacceptabel nivå, vilket hjälper till att skydda dyrare formstrukturer.
- Guide tillbehör:Kan inkludera ytterligare guider, stopp och inriktningskomponenter för specifika formlayouter. Den exakta konfigurationen bör följa den godkända formritningen.
- Lås och begränsningskomponenter:Kontrollera utvalda stadier av formrörelse eller tillhandahåll positioneringsfunktioner i design som kräver dem.
- Tätningar och pluggar:Stöd krav på kylkanal och vätskekretsar där det anges av formdesignen. Deras material- och tryckklassificering måste vara lämpliga för driftsförhållandena.
Inte varje form kräver varje komponent i den här listan. Till exempel behöver en basform inte lyftare eller komplexa låsblock, medan en form med sidounderskärningar kan vara beroende av glidare, vinkelstift och slitplattor för att fullborda sin rörelsesekvens. Komponentlistan ska genereras från formmonteringsritningen och materialförteckningen, med varje del tilldelad en tydlig funktion och referensnummer.
Moldburger Mould Industry Co., Ltd. listar styrpelare och slitplattor, styrningar och andra formtillbehör samt utkastarstift och utkastarhylsor bland sina formkomponentkategorier. När du köper dessa delar bör vår inköpsspecifikation identifiera komponenttyp, ritningsnummer, material, hårdhet, dimensioner, ytbehandling och kvantitet. Detta minskar otydligheten mellan visuellt likartade komponenter som kan ha olika funktionskrav.
Hur ska material, toleranser och tillverkningskvalitet utvärderas?
Precision fastställs inte enbart av ett materialnamn eller en maskinlista. Det är resultatet av ett kontrollerat förhållande mellan designkrav, råmaterialtillstånd, bearbetningsprocesser, värmebehandling, slipning, montering och inspektion. En komponent kan uppfylla sina nominella dimensioner men fungerar fortfarande dåligt om dess planhet, parallellitet, koncentricitet, hårdhet eller ytfinish är olämplig för applikationen. Köpare bör därför utvärdera tillverknings- och inspektionskraven tillsammans med produktspecifikationen.
Hur ska stålsorter matchas till komponentfunktioner?
Olika formkomponenter upplever olika former av mekanisk belastning och slitage. En stor platta måste ge strukturellt stöd och behålla sin geometri. En styrpelare upplever upprepad glidkontakt. En ejektorstift utsätts för tryckkraft, friktion och upprepade rörelser. Att välja ett material för varje komponent skulle ignorera dessa olika driftsförhållanden.
Produktinformationen publicerad av Moldburger Mould Industry Co., Ltd. identifierar flera stålalternativ för formbaserade applikationer, inklusive P20, 4140, H13, rostfritt stål och S7. De listade beskrivningarna associerar P20 med gjutformsapplikationer för allmänna ändamål och god bearbetbarhet, 4140 med hållfasthet och seghet, H13 med värmebeständighet, rostfritt stål med korrosionsbeständighet och S7 med slagtålighet. Dessa är urvalsreferenser, inte utbytbara garantier. Rätt kvalitet beror på komponent, harts, bearbetningstemperatur, förväntat slitage och underhållskrav.
Till exempel kan P20 vara lämplig för många allmänna plåtar, medan H13 ofta övervägs där högre termiska krav eller specifika slitageförhållanden motiverar användningen. En rostfri kvalitet kan vara aktuell i applikationer där korrosionsbeständighet är viktig, men den exakta kvaliteten och värmebehandlingen behöver fortfarande bekräftas. Köparen bör också skilja mellan plåtens basmaterial och de material som används för insatser, styrelement, ejektorer och slitdelar.
Värmebehandling är en annan viktig faktor. Hårdhet påverkar motståndet mot fördjupningar och slitage, men hårdhet ensam beskriver inte seghet, dimensionsstabilitet eller motstånd mot sprickbildning. Om en komponent härdas efter grovbearbetning bör tillverkningsplanen ta hänsyn till eventuell snedvridning och behovet av finslipning. För komponenter som kräver tät passning bör inspektion ske efter de sista bearbetnings- och värmebehandlingsstegen, inte bara före dem.
Vilka dimensionella toleranser förtjänar den största uppmärksamheten?
Alla dimensioner på en formritning har inte samma funktionella betydelse. En plattas totala längd och bredd kan ha en relativt bred tolerans, medan styrhål, lokaliseringsfunktioner, insticksfickor och glidgränssnitt kan kräva mycket närmare kontroll. En användbar inspektionsplan identifierar de kritiska dimensionerna för funktion och definierar hur de kommer att mätas.
Typiska områden som kräver uppmärksamhet är:
- Plattans planhet och parallellitet:Påverka hur formen stängs och hur klämbelastningar fördelas över aggregatet.
- Styrhålets position:Bestämmer förhållandet mellan styrsystemet och kaviteten och kärnplåtarna.
- Styrpelarens diameter och rakhet:Påverkar löppassform, friktion och repeterbar inriktning.
- Insatsfickans mått:Bestäm om kavitets- och kärninsatser kan placeras och hållas på rätt sätt.
- Ejektorhålets position och diameter:Påverka pinns rörelse och risken för skav eller kramper.
- Skick på skiljeytan:Påverkar mögelförslutning och risken för blixt orsakad av dålig kontakt eller skada.
- Monterings- och lokaliseringsfunktioner:Måste matcha insprutningsmaskinen och den godkända formdesignen.
ProSeries formbassida listar CNC-bearbetning för plattor och komponenter och beskriver tillverkningsmetoden som avsedd för att uppnå exakt uppriktning och passning. En separat sida med specifikationer för formtillverkning listar ett standardstorleksområde från 150 mm gånger 150 mm till 600 mm gånger 600 mm, en standardyta på Ra 0,4 mikrometer och en tolerans på plus eller minus 0,01 mm för kritiska dimensioner. Dessa siffror tillhör den publicerade specifikationen och bör inte automatiskt tillämpas på varje formbaserad serie eller individuell komponent.
En annan bassida för formsprutning visar en annan uppsättning standardstorlekar, information om ytfinish och modellserier. Eftersom publicerade produktsidor kan beskriva olika konfigurationer bör köpare begära en konsoliderad ritning och specifikationsblad för den valda modellen. Den slutliga offerten ska ange vilken tolerans som gäller för varje kritisk dimension, hur ytjämnhet mäts och om inspektionsprotokoll medföljer beställningen.
Vilka tillverknings- och inspektionsprocesser stödjer repeterbarhet?
Bearbetningsförmåga är endast relevant när den är ansluten till de dimensioner och egenskaper som krävs av formkonstruktionen. CNC-fräsning och -borrning används för att producera plåtprofiler, hål, fickor och monteringsfunktioner. Precisionsslipning kan förbättra planhet, parallellitet och yttillstånd. Wire EDM kan användas för profiler eller funktioner som är svåra att producera med konventionell skärning. Värmebehandling kan krävas för att uppnå specificerad hårdhet, medan måttbesiktning verifierar om den färdiga delen överensstämmer med ritningen.
Företagsprofilen för Moldburger Mould Industry Co., Ltd. listar CNC-maskiner från Makino, Dawei och FANUC, elektriska urladdningsmaskiner från Makino och Sodick, långsamma trådmatningsmaskiner, Okamoto-slipmaskiner, svarvar och Hexagon-koordinatmätutrustning. Det rapporterar också ett team på 30 konstruktionsingenjörer och mer än 100 professionella och tekniska personal. Dessa publicerade resurser indikerar utbudet av utrustning och personal som beskrivs av företaget, medan processen som används för en individuell beställning bör bekräftas mot dess faktiska tillverkningsplan.
En koordinatmätmaskin kan användas för att inspektera geometriska egenskaper och jämföra uppmätta positioner med den tekniska ritningen. För enklare dimensioner kan kalibrerade mätare, mikrometrar, hålmätare, höjdmätare och ytjämnhetsinstrument vara lämpliga. Inspektionsmetoden bör väljas i enlighet med den tolerans och geometri som kontrolleras. Ett mätresultat är endast meningsfullt när instrumentet har lämplig upplösning, kalibreringsstatus och en definierad mätprocedur.
Kvalitetsdokumentation bör helst inkludera ett materialcertifikat, hårdhetsrapport där det anges, resultat av dimensionsinspektioner för kritiska egenskaper och registreringar av alla speciella processer som krävs enligt ritningen. För upprepade beställningar hjälper bibehålla godkända ritningar och inspektionskriterier att upprätthålla överensstämmelse mellan batcherna. Om en komponent är avsedd att ersätta en befintlig del, bör köparen tillhandahålla originalritningen eller ett verifierat prov och identifiera eventuella ändringar från den tidigare revisionen.
Hur kan köpare minska inköps- och monteringsrisker?
Inköpsteam jämför ofta formkomponenter efter enhetspris och leveranstid. Dessa faktorer har betydelse, men de bör bedömas mot kompatibilitet, inspektionskrav och kostnaden för produktionsavbrott. En lågkostnadsstyrkomponent som slits i förtid kan leda till uppriktningsproblem, underhållsarbete och kasserade formdelar. En korrekt specificerad komponent kan ha ett högre inköpspris men ge bättre livscykelvärde om det minskar stilleståndstiden och utbytesfrekvensen.
Innan du gör en beställning, använd följande tekniska granskningspunkter:
- Bekräfta formtypen, plåtarrangemanget och maskingränssnittet.
- Tillhandahåll den senaste godkända formmonteringsritningen och komponentritningarna.
- Identifiera materialkvaliteter, hårdhetskrav och värmebehandlingsförhållanden.
- Ange kritiska dimensioner, geometriska toleranser och ytjämnhet.
- Bekräfta om komponenterna måste följa DME, HASCO, FUTABA eller annan nominerad standard.
- Kontrollera utbytbarheten med befintliga formdelar och de avsedda ersättningskomponenterna.
- Kom överens om inspektionsdokument, förpackning, identifiering och spårbarhetskrav.
- Se över leveransschemat i förhållande till bearbetning, värmebehandling, slipning och slutbesiktning.
Informationen om formsprutningsbasen som publiceras av leverantören refererar till DME, HASCO och FUTABA-kompatibilitet. Köpare bör fortfarande identifiera de specifika standardserier och dimensioner som krävs. Frasen "internationell standard" är inte tillräcklig i sig eftersom olika system kan använda olika dimensioner, passningar och komponentkonventioner. Våra tekniska inköpsdokument bör specificera standard, artikelnummer och revision där utbytbarhet krävs.
För skräddarsydda projekt kan Moldburger Mould Industry Co., Ltd. utvärderas på dess förmåga att granska ritningar, tillverka den erforderliga plåt- och komponentkonfigurationen och tillhandahålla relevant kvalitetsinformation. Vår fabrikskoordinering bör fokusera på att lösa tekniska frågor före produktion, särskilt när beställningen inkluderar icke-standardiserade dimensioner eller ersättningskomponenter. En tydlig godkännandeprocess hjälper till att förhindra revideringar som kan undvikas efter att bearbetningen har påbörjats.
Slutsats
En precisionssprutform förlitar sig på en stabil formbas och en samordnad uppsättning standardkomponenter. Spännplattor, kavitets- och kärnplåtar, stödplattor, distansblock och ejektorhus utgör den strukturella grunden. Styrpelare, bussningar, utkastarstift, hylsor, retursprintar, lokaliseringsringar, inloppsbussningar och slitagekomponenter stödjer noggrann rörelse och tillförlitlig delfrigöring. Materialval, dimensionskontroll, maskinkompatibilitet och inspektionsposter avgör om dessa komponenter fungerar tillsammans som avsett.
Moldburger Mould Industry Co., Ltd.erbjuder formbaserade och standardkomponentlösningar med stöd av publicerade materialspecifikationer, bearbetningsresurser och inspektionsutrustning. Om du utvecklar en ny formsprutningsform eller köper ersättningskomponenter, skicka till vårt team dina ritningar, materialkrav, maskindetaljer och förväntade produktionsförhållanden. Begär en teknisk granskning och offert för att identifiera en lämplig konfiguration för ditt verktygsprojekt.
Vanliga frågor
F: Vad är skillnaden mellan en formbas och standardformkomponenter?
S: En formbas är den strukturella sammansättningen av plattor och stödelement som håller hålrummet, kärnan, styrsystemet och utkastningsmekanismen. Standardformkomponenter är de funktionella delarna som är installerade i eller runt den enheten, såsom styrpelare, styrbussningar, ejektorstift, ejektorhylsor, returstift, lokaliseringsringar och inloppsbussningar. Formbasen ger strukturellt stöd, medan standardkomponenter kontrollerar inriktning, rörelse, positionering och frigöring av delar. Båda måste specificeras tillsammans för att uppnå tillförlitlig formdrift.
F: Vilket stål används vanligtvis för precisionsformsprutningsbaser?
S: P20 och 1.2311 förhärdat stål används ofta för generella formbasplattor eftersom de erbjuder en praktisk kombination av bearbetbarhet och mekanisk prestanda. Andra betyg kan väljas enligt ansökan. Till exempel förknippas 4140 med styrka och seghet, H13 med värmebeständighet, rostfritt stål med korrosionsbeständighet och S7 med slagtålighet. Det slutliga valet bör ta hänsyn till formstruktur, harts, driftstemperatur, slitageförhållanden, erforderlig hårdhet och leverantörens materialdokumentation.
F: Varför är styrpelare och bussningar viktiga för sprutformens noggrannhet?
S: Styrpelare och bussningar styr den relativa positionen för de två formhalvorna när formen öppnas och stängs. Korrekt matchade komponenter hjälper kaviteten och kärnan att mötas i det avsedda läget, vilket minskar oönskade rörelser och skyddar skiljeytorna. Deras diameter, rakhet, passform, hårdhet, ytfinish och smörjningskrav påverkar alla prestandan. För stort spelrum kan bidra till felinriktning, medan en alltför tight passform kan orsaka friktion, skåror eller kramper under upprepad operation.
F: Hur ska ejektorstift väljas för en plastsprutform?
S: Ejektorstift bör väljas enligt den gjutna delens geometri, väggtjocklek, materialkrympning, drag och förväntat utstötningsmotstånd. Deras kontaktlägen bör fördela frigöringskraften utan att orsaka synliga märken eller deformering. Stiftens diameter, längd, huvudstil, spetsgeometri, hårdhet och passform inom ejektorplattan bör kontrolleras mot formritningen. Ejektorhylsor kan vara mer lämpliga runt cylindriska utsprång eller kärnstift där en omgivande kontaktyta behövs.
F: Vilken information ska köpare ge när de beställer en anpassad formbas?
S: Köpare bör tillhandahålla den senaste formmonteringsritningen, plåtdimensioner, maskinmodell, stagavstånd, plattdetaljer, lokaliseringsring och monteringskrav, ejektorgränssnitt, kavitetsarrangemang, hartstyp och förväntade produktionsförhållanden. Beställningen bör också specificera materialkvaliteter, hårdhet, kritiska toleranser, ytfinish, tillämpliga standarder och erforderliga inspektionsdokument. Att tillhandahålla denna information före offert hjälper tillverkaren att bedöma kompatibiliteten, identifiera speciella bearbetningskrav och minska risken för dimensions- eller monteringsproblem.